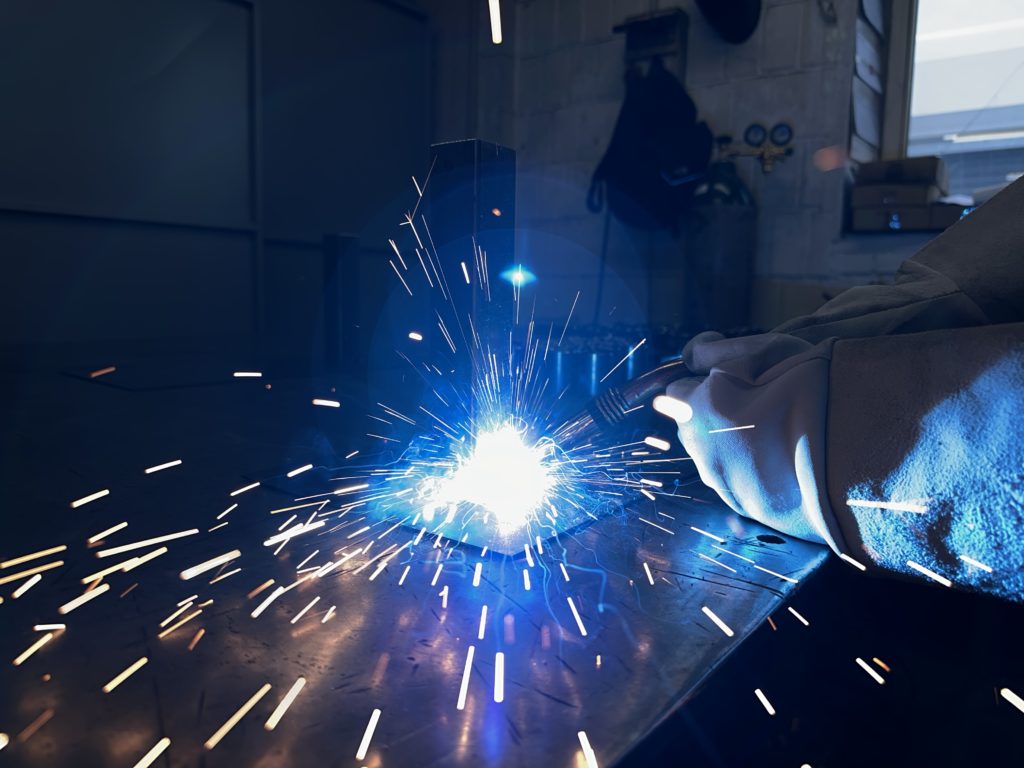
TIG (GTAW) daje precyzyjniejszy, estetyczny spoin bez rozprysków, ale jest wolniejszy — sprawdza się w cienkich blachach, aluminium i tam, gdzie liczy się wygląd. MIG/MAG (GMAW) jest szybszy i wydajniejszy w grubszych, dłuższych spoinach konstrukcyjnych, kosztem nieco grubszego lica spoiny. W Metal-Max dobieramy metodę spawania TIG lub MIG/MAG do materiału, grubości i wymagań wizualnych oraz wytrzymałościowych detalu.
Czym różnią się TIG i MIG/MAG
TIG (Tungsten Inert Gas) topi materiał łukiem elektrycznym między nietopliwą elektrodą wolframową a detalem, a spoiwo dokłada się ręcznie, osobnym drutem. Daje to pełną kontrolę nad ilością ciepła i wyglądem spoiny, ale wymaga dwóch rąk operatora i większej precyzji — stąd niższa wydajność.
MIG/MAG (Metal Inert/Active Gas) podaje drut spoiwa automatycznie, w sposób ciągły, przez ten sam uchwyt co łuk. To eliminuje jedną ręczną czynność i pozwala spawać szybciej oraz dłuższymi ściegami, kosztem nieco mniejszej kontroli nad kształtem lica spoiny.
Jakość i wygląd spoiny
TIG praktycznie nie generuje rozprysków i pozwala uzyskać wąską, gładką spoinę — dlatego wybieramy go do elementów widocznych (obudowy, meble metalowe, elementy dekoracyjne) oraz do aluminium, gdzie jakość i szczelność spoiny mają krytyczne znaczenie. MIG/MAG zostawia nieco szerszą, bardziej wypukłą spoinę i drobne rozpryski wymagające czyszczenia — akceptowalne w konstrukcjach, które i tak trafią dalej do szlifowania i wykończenia powierzchni.
Prędkość i wydajność
Przy tej samej długości spoiny MIG/MAG jest zwykle 2–3 razy szybszy niż TIG. W produkcji seryjnej konstrukcji spawanych ta różnica bezpośrednio przekłada się na koszt roboczogodziny — dlatego MIG/MAG dominuje w spawaniu ram, wsporników i większych podzespołów stalowych.
Materiały: stal, nierdzewna, aluminium
Obie metody obsługują stal czarną, stal nierdzewną i aluminium, ale z różną skutecznością:
- stal czarna konstrukcyjna — MIG/MAG jako standard produkcyjny, TIG przy wymaganiach estetycznych,
- stal nierdzewna — TIG przy cienkich ściankach i widocznych spoinach, MIG/MAG przy grubszych profilach,
- aluminium — TIG zdecydowanie preferowany ze względu na kontrolę ciepła i czystość spoiny.
Pełną specyfikację obrabianych materiałów znajdziesz na osobnej stronie.
Tabela porównawcza TIG vs MIG/MAG
| Kryterium | TIG (GTAW) | MIG/MAG (GMAW) |
|---|---|---|
| Prędkość spawania | niższa | 2–3× wyższa |
| Jakość / wygląd lica | bardzo wysoka, bez rozprysków | dobra, drobne rozpryski |
| Kontrola ciepła | bardzo precyzyjna | umiarkowana |
| Najlepszy zakres grubości | blachy cienkie | blachy średnie i grube |
| Typowe zastosowanie | elementy widoczne, aluminium | konstrukcje, produkcja seryjna |
Kiedy w Metal-Max stosujemy który proces
Decyzję podejmujemy na etapie analizy technologicznej: jeśli detal jest widoczny w gotowym produkcie albo wykonany z aluminium — idziemy w TIG. Jeśli to element konstrukcyjny, ukryty pod obudową albo produkowany w większej serii — MIG/MAG. Często oba procesy łączymy w jednym podzespole: konstrukcję nośną spawamy MIG/MAG, a widoczne detale wykończeniowe — TIG.
Masz rysunek konstrukcji spawanej i nie wiesz, którą metodę dobrać? Napisz do nas — odpowiadamy z konkretną rekomendacją.
Czy TIG jest zawsze droższy niż MIG/MAG?
W przeliczeniu na metr spoiny zwykle tak, ze względu na niższą prędkość i wyższe wymagania wobec operatora — ale przy krótkich, precyzyjnych spoinach różnica kosztu bywa marginalna.
Czy MIG/MAG nadaje się do aluminium?
Tak, istnieje wariant MIG do aluminium, ale kontrola ciepła jest trudniejsza niż w TIG — przy cienkich profilach aluminiowych częściej rekomendujemy TIG.
Czy spoinę MIG/MAG da się wykończyć tak, żeby wyglądała jak po TIG?
Częściowo — szlifowanie i polerowanie znacznie poprawia wygląd, ale idealnie gładkiej, wąskiej spoiny jak z TIG w ten sposób nie odtworzymy.