Cięcie laserowe daje węższą strefę wpływu ciepła i tolerancję rzędu ±0,1 mm, dlatego sprawdza się do ok. 25 mm w stali czarnej i 20 mm w nierdzewnej. Plazma tnie szybciej grubsze blachy (25–50 mm i więcej), kosztem szerszego rzazu i tolerancji ok. ±0,5–1 mm. W Metal-Max dobieramy technologię cięcia laserowego lub plazmy do grubości, geometrii detalu i wymaganej jakości krawędzi — nie odwrotnie.
Jak działają obie technologie
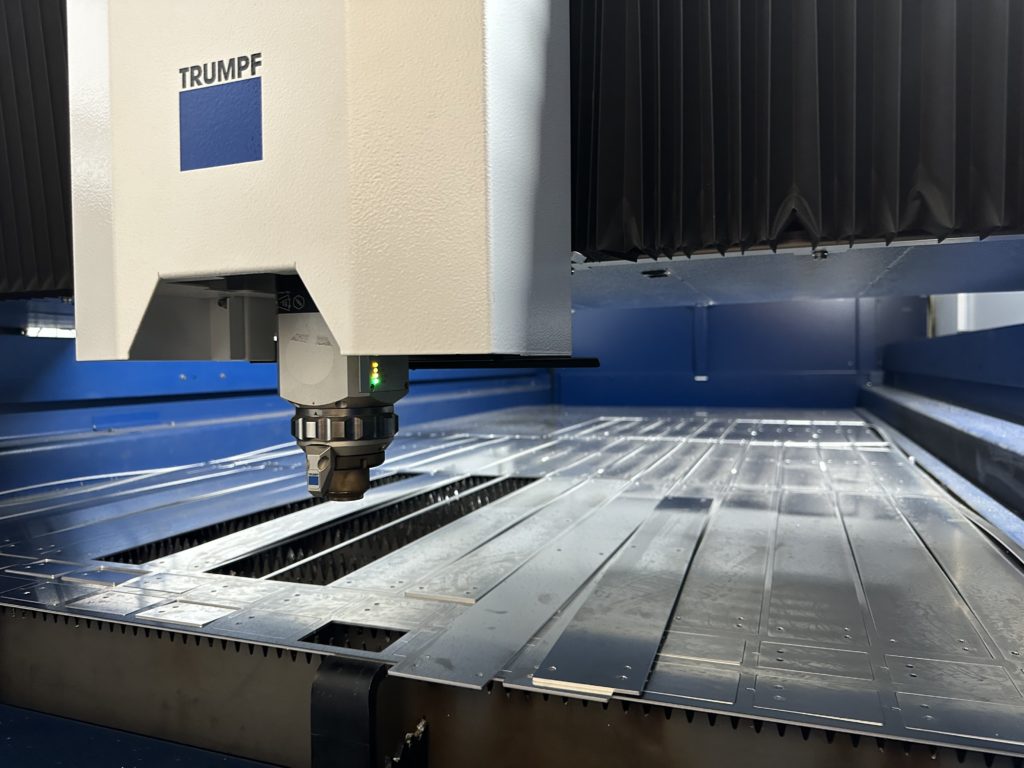
Laser światłowodowy (fiber) topi i wypala materiał wiązką skupioną w plamkę o średnicy ułamka milimetra, wspomaganą gazem technologicznym (tlen, azot). Plazma jonizuje gaz w łuku elektrycznym, tworząc znacznie szerszy strumień o wyższej temperaturze, który przecina grubszy przekrój, ale z większym rzazem i szerszą strefą wpływu ciepła (SWC).
Ta różnica w fizyce procesu — wąska, skupiona wiązka kontra szerszy, gorętszy łuk — determinuje wszystkie różnice opisane w kolejnych sekcjach: dokładność, jakość krawędzi i sensowny zakres grubości.
Grubość blachy i zakres materiałów
W naszym parku maszynowym laser światłowodowy obsługuje w praktyce:
- stal czarną (S235/S355) — do ok. 25 mm,
- stal nierdzewną (304/316) — do ok. 20 mm,
- aluminium — do ok. 15–18 mm, zależnie od stopu.
Powyżej tych grubości koszt czasu cięcia laserem rośnie nieproporcjonalnie, a plazma zaczyna wygrywać ekonomicznie — mimo szerszego rzazu i konieczności doszlifowania krawędzi w detalach o podwyższonych wymaganiach estetycznych. Pełną specyfikację obrabianych materiałów znajdziesz na osobnej stronie.
Precyzja krawędzi i tolerancje wymiarowe
Laser utrzymuje tolerancję rzędu ±0,1 mm na typowych grubościach, z gładką, prostopadłą krawędzią niewymagającą dalszej obróbki w większości zastosowań. Plazma pracuje w zakresie ±0,5–1 mm, ze ściętą (skośną) krawędzią i wyraźniejszą SWC — akceptowalną tam, gdzie detal trafia dalej do gięcia lub spawania konstrukcyjnego, a nie jest elementem licowym.
Prędkość cięcia i koszt jednostkowy
Na blachach do ok. 10–12 mm laser jest zwykle szybszy i tańszy w przeliczeniu na metr cięcia. Powyżej tej grubości plazma przyspiesza względem lasera, a różnica rośnie wraz z grubością — dlatego duże konstrukcje spawane z grubej blachy (np. ramy, wsporniki) często wycinamy plazmą, zostawiając laser dla detali cienkościennych i precyzyjnych.
Tabela porównawcza laser vs plazma
| Kryterium | Cięcie laserowe | Cięcie plazmowe |
|---|---|---|
| Typowy zakres grubości | do 20–25 mm | 6–50 mm i więcej |
| Tolerancja wymiarowa | ok. ±0,1 mm | ok. ±0,5–1 mm |
| Jakość krawędzi | gładka, prostopadła | skośna, szersza SWC |
| Koszt na cienkich blachach | niższy | wyższy |
| Koszt na grubych blachach | wyższy | niższy |
| Typowe zastosowanie | detale precyzyjne, cienkościenne | konstrukcje, elementy grube |
Praktyka w Metal-Max: jak łączymy obie technologie
Dla wielu projektów najtańsze rozwiązanie to nie jedna technologia, lecz podział partii: elementy cienkościenne i licowe trafiają na laser, a grube blachy konstrukcyjne — na plazmę, z ewentualnym doszlifowaniem krawędzi przed spawaniem. Decyzję podejmujemy już na etapie analizy technologicznej (DFM), zanim padnie ostateczna wycena — dzięki temu płacisz za technologię dopasowaną do funkcji detalu, a nie za jedną metodę zastosowaną do wszystkiego.
Masz rysunek techniczny lub plik CAD i nie wiesz, którą technologię wybrać? Napisz do nas — odpowiadamy z konkretną analizą, nie ogólnikami.
Czy plazma nadaje się do cienkiej blachy poniżej 3 mm?
Technicznie tak, ale precyzja i jakość krawędzi wypadają gorzej niż w laserze — na cienkich blachach niemal zawsze rekomendujemy cięcie laserowe.
Czy laser wycina stal o grubości 30 mm?
Część laserów światłowodowych o wysokiej mocy to potrafi, ale czas cięcia i koszt rosną na tyle, że przy takiej grubości plazma zwykle wygrywa ekonomicznie.
Która technologia zostawia mniejszą strefę wpływu ciepła?
Laser — wąska, skupiona wiązka ogranicza SWC do ułamka milimetra, co ma znaczenie przy detalach podlegających dalszej obróbce cieplnej lub spawaniu precyzyjnemu.