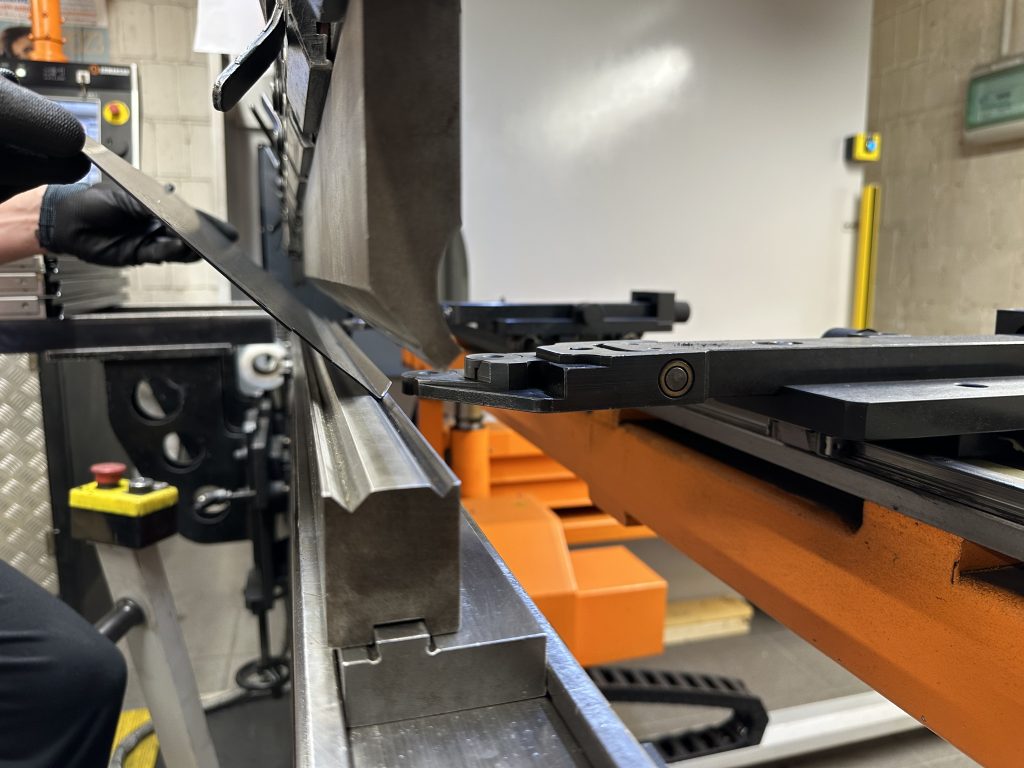
Promień gięcia dobrany poniżej minimalnego dla danej grubości i gatunku blachy prowadzi do pęknięć na zewnętrznej stronie zgięcia; zbyt duży zwiększa liczbę operacji i koszt. W praktyce promień wewnętrzny ok. 1× grubości blachy dla stali czarnej i ok. 1,5–2× dla stali nierdzewnej to bezpieczny punkt startowy przy gięciu CNC, a kolejność gięć w detalu wielogięciowym decyduje o tym, czy prasa w ogóle dojedzie bez kolizji z już zagiętą ścianką.
Co to jest promień gięcia i dlaczego ma znaczenie
Podczas gięcia zewnętrzna warstwa materiału jest rozciągana, a wewnętrzna — ściskana. Im mniejszy promień gięcia względem grubości blachy, tym większe naprężenia na zewnętrznej stronie zgięcia — a przy zbyt małym promieniu materiał po prostu pęka albo tworzą się mikropęknięcia niewidoczne gołym okiem, ale osłabiające detal.
Minimalny promień gięcia w zależności od materiału i grubości
Bezpieczny minimalny promień wewnętrzny zależy od gatunku materiału i jego podatności na pękanie:
- stal czarna konstrukcyjna (S235/S355) — ok. 1× grubości blachy,
- stal nierdzewna (304/316) — ok. 1,5–2× grubości, ze względu na wyższe utwardzenie przy gięciu,
- aluminium — zależnie od stopu, często 1,5–3× grubości.
To wartości orientacyjne z naszej praktyki produkcyjnej — dokładny dobór zależy też od kierunku walcowania blachy względem linii gięcia. Pełna specyfikacja materiałów, które obrabiamy, jest na osobnej stronie.
Naddatek na gięcie (k-factor) — dlaczego płaski wykrój różni się od modelu 3D
Gdy blacha się gnie, materiał w okolicy zgięcia zmienia efektywną długość — dlatego rozwinięcie płaskiego wykroju pod cięcie laserowe nigdy nie jest prostą sumą wymiarów z modelu 3D. Do przeliczenia używa się współczynnika k-factor, zależnego od grubości, promienia gięcia i metody gięcia. Pominięcie tego przeliczenia to najczęstsza przyczyna, dla której gotowy detal wychodzi o kilka milimetrów za krótki lub za długi względem założeń z rysunku.
Kolejność gięć w detalach wielogięciowych
Przy detalu z kilkoma zgięciami kolejność operacji ma znaczenie praktyczne: źle zaplanowana kolejność prowadzi do tego, że już zagięta ścianka koliduje z górnym narzędziem prasy przy kolejnym gięciu, uniemożliwiając dokończenie detalu bez zmiany oprzyrządowania. Doświadczony technolog planuje kolejność gięć jeszcze przed cięciem, na etapie analizy pliku CAD.
Tabela: orientacyjne promienie gięcia wg materiału
| Materiał | Minimalny promień wewnętrzny | Uwagi |
|---|---|---|
| Stal czarna S235/S355 | ~1× grubości blachy | najbardziej tolerancyjna na gięcie |
| Stal nierdzewna 304/316 | ~1,5–2× grubości blachy | wyższe utwardzenie przy gięciu |
| Aluminium (zależnie od stopu) | ~1,5–3× grubości blachy | zależność silnie zależy od stopu i obróbki cieplnej |
Jak przygotować dokumentację, żeby uniknąć poprawek
Najmniej poprawek generują projekty, w których promień gięcia i kolejność operacji są przemyślane już na etapie modelu 3D, a nie doklejane po fakcie. Dlatego każdy projekt przechodzi u nas przez analizę technologiczną (DFM) przed wyceną — sprawdzamy promienie, kolizje narzędzia i kierunek walcowania blachy, zanim detal trafi na halę produkcyjną.
Masz model 3D detalu z kilkoma zgięciami i nie wiesz, czy da się go wykonać w jednej operacji? Prześlij plik — sprawdzimy to razem z wyceną.
Czy można zmniejszyć promień gięcia poniżej zalecanego minimum?
Technicznie tak, ale rośnie ryzyko pęknięć i osłabienia materiału w miejscu zgięcia — nie rekomendujemy tego bez wcześniejszych testów na próbce tego samego materiału i grubości.
Czy k-factor jest taki sam dla każdej grubości blachy?
Nie — zależy od grubości, promienia gięcia, gatunku materiału i metody gięcia, dlatego wykorzystujemy wartości zweryfikowane w naszym parku maszynowym, a nie uniwersalne tabele z internetu.
Ile zgięć maksymalnie da się wykonać w jednym detalu?
Nie ma sztywnego limitu — decyduje geometria detalu i dostępność narzędzi bez kolizji. Sprawdzamy to indywidualnie na etapie analizy DFM.